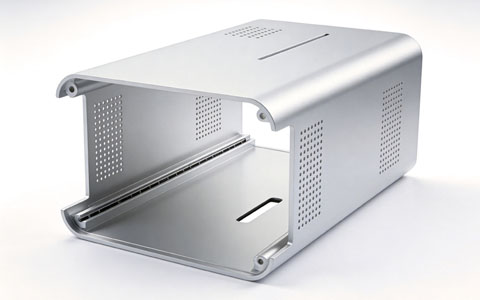
铝材CNC加工就是用数控机床对铝合金材料进行精密切割、铣削、钻孔、攻丝等加工,把铝材变成符合图纸要求的零件或型材构件,核心优势是精度高、批量一致性好、可做非标定制。
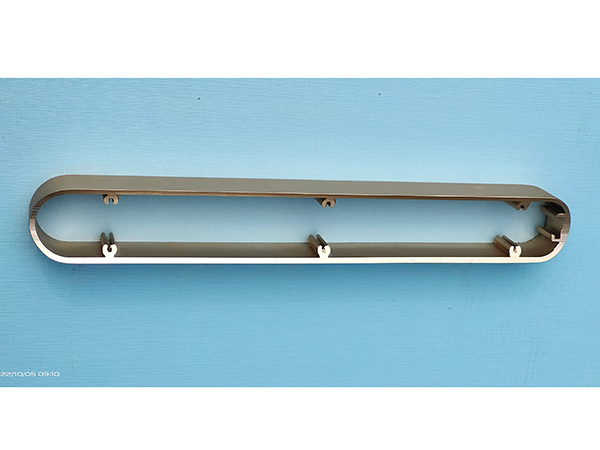
下面就来分析下铝材CNC加工时有哪些细节问题?
一、原材料与下料阶段
1. 板材内应力,加工后变形
6061 普通铝板、7075 板材如果没做去应力,开粗去掉外层材料后,内部应力释放,零件会翘曲、弯曲。
对策:厚板优选T651 去应力板;开粗后时效静置(24h 以上)再精加工;分多次切削,不要一次切到位。
薄板(<3mm)尤其明显,尽量采用真空吸盘,减少压板压伤变形。
2. 材料杂质、砂眼、气孔
铸铝容易有气孔;轧制铝板相对稳定,大批量零件要来料抽检。
二、刀具与切削
1. 积屑瘤(粘刀)
铝屑粘在刀刃上,挤压工件,造成表面划痕、尺寸不稳、粗糙度变差,甚至崩刀。
对策:
刀具:硬质合金铣刀,大前角、高光洁排屑槽;高光精加工可用 PCD 金刚石刀。
转速:高转速、低进给;充分切削液(乳化液 / 煤油类,油冷效果更好)。
避免低速加工铝材,低速极易粘铝。
2. 刀具磨损
铝本身不算硬,但粘铝会持续磨损刀刃;一旦刀尖有铝堆积,立刻影响表面。
对策:定时检查刀具,精加工前换新刀;减少刀具悬伸,防止震刀产生刀纹。
3. 排屑不畅
铝屑韧性大,容易缠绕工件、刮伤已加工面,堵在型腔。
对策:选用大容屑槽铣刀;型腔加工适当抬刀排屑;用气枪 + 切削液持续冲屑。
三、装夹与工装细节
1. 压板压伤、压变形
铝软,压板用力过大,薄板 / 薄壁直接压凹。
对策:压板下垫铜皮;薄壁件用真空吸盘;压板位置选刚性强的区域,不要压薄壁悬空位置。
2. 定位基准不干净
料屑、铁屑卡在基准面,造成整批尺寸偏移。
对策:每次装夹前,用气枪 + 抹布清理工作台、定位面。
3. 二次装夹定位误差
多面加工,多次拆件容易出现位置度偏差。
对策:优选四轴 / 五轴一次装夹;三轴做基准工艺台,精加工后切掉工艺台。
四、切削工艺与尺寸、外观问题
1. 毛刺
铝材切削边缘极易产生毛刺,尤其孔口、轮廓外角;手工去毛刺费工时。
对策:最后走一刀小余量精加工;轮廓边缘加倒角 C0.2~C0.5;选用锋利刀具;可采用顺铣。
2. 震刀、振纹(表面一圈圈波纹)
刀具悬伸太长、薄壁、转速进给不匹配,产生振纹,表面粗糙。
对策:缩短刀长;降低切深;提高转速;加固工件。
3. 薄壁 / 薄筋变形
壁厚<1mm 的铝件,切削热 + 切削力会让侧壁鼓、弯。
对策:分层切削,两侧对称去料;减少单次切深;降低进给;必要时预留支撑筋,加工后去除。
4. 孔加工、攻丝容易滑牙、烂牙
铝材质软,攻丝容易粘屑、螺纹拉毛、滑牙。
对策:底孔按铝专用底孔;用螺旋丝锥;加切削油;降低攻丝转速;深孔注意排屑。
5. 切削热导致热胀冷缩
加工升温,零件膨胀,冷却后尺寸变小;大批量尺寸漂移。
对策:精加工等工件冷却后再测量;控制切削温度,充分冷却。
五、表面处理前置隐患
加工留下的缺陷,阳极氧化后会被放大!
1. 刀纹、划痕:喷砂可以掩盖轻微刀纹;深划痕阳极后依旧明显。
2. 油污、指纹:加工后油污不清理,阳极会出现色差、斑点。
3. 毛刺、翻边:毛刺阳极后会变成凸起黑点,很难处理。
4. 尖角锐边:尖角阳极氧化膜容易有 “烧边”,外观不良;外观件建议 R 角或小倒角。
5. 7075 阳极色差风险:7075 合金元素多,氧化容易出现色差,外观件优选 6061。
六、质检与后处理细节
1. 尺寸测量:冷态测量,工件刚加工完很热,测出来尺寸偏大。
2. 去毛刺:优选震动研磨、毛刷去毛刺;手工砂纸容易留下不规则划痕。
3. 保护:精加工后的铝件,禁止裸手直接触摸,手上油脂会造成氧化斑;零件之间垫纸隔开,防止互相刮花。