铝型材加工是通过挤压成型、切割深加工、表面处理等步骤将铝坯锭制成可用型材的完整制造流程。
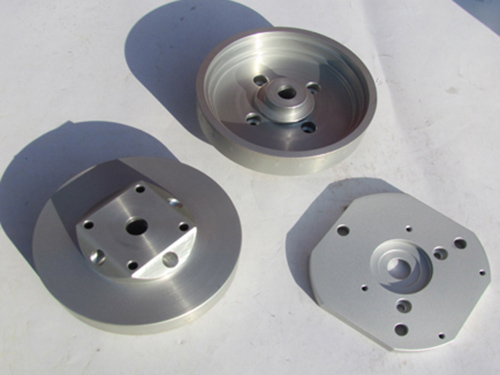
下面小编就给大家分析下铝型材加工质量管控重点有哪些?
一、原材料来料管控
1. **牌号 & 状态确认**:核对材质证明,区分 6063-T5 / 6061-T6;杜绝混料。6061-T6 内应力大,精加工件重点关注。
2. **截面外观**:检查表面气泡、起皮、裂纹、压坑、黑点、划伤、腐蚀斑点;端头检查缩孔、分层。
3. **形位公差**:直线度、扭拧度、弯曲度;长型材弯曲,加工后尺寸超差。
4. **材质硬度**:韦氏硬度抽检,验证时效是否到位;硬度不足会导致攻牙滑牙、装配压塌。
5. **壁厚**:截面壁厚抽检,防止挤压偏芯,造成局部强度不足。
6. **油污**:表面重油、脱模剂残留,会导致后续阳极氧化针孔、粉末喷涂缩孔。
二、机加工过程质量管控
1. 尺寸与形位公差
- 首件必检:每批、换刀、换程序、换工装都要做首件检验,记录尺寸。
- 重点管控:长度、孔位、孔径、沉头深度、槽宽、平面度、平行度、垂直度。
铝薄壁件夹紧力过大 → 弹性退让,松夹后回弹变形。工装设计要减小夹持应力。
- 批量巡检:过程不定时抽检,监控刀具磨损带来的尺寸漂移。
2. 应力与变形控制(铝型材最头疼问题)
(1. 6061-T6 精密件:粗加工后**静置 / 去应力时效**,释放应力再精加工,减少加工后翘曲。
(2. 薄壁、长条形工件:减少单边大切削量,降低切削热;合理选择切削参数,控制温升。
(3. 加工完成后,工件平放,不要悬空堆叠,防止自重变形。
3. 毛刺、尖角、倒角
铝软,极易产生毛刺;孔口、边缘毛刺是高频不良:
- 要求:装配面、密封面**无锋利毛刺**;图纸有要求位置做 C 角 / R 角。
- 管控:加工后目视 + 手摸检验;批量可用毛刷、滚磨、超声波去毛刺。
4. 钻孔、攻牙质量
- 铝易粘刀,选用铝专用丝锥;控制转速、冷却润滑。
- 检验:螺纹通止规全检 / 抽检,防止滑牙、烂牙、牙纹不完整;底孔尺寸严格管控。
- 深孔注意排屑,防止拉毛内壁。
5. 切削液管控
选用适配铝合金切削液;切削液变质、含杂质会造成表面腐蚀、黑斑,影响后续表面处理。
三、表面处理前管控
1. **清洗除油**:加工后切削油、脱模油、手印必须清洗干净。油污残留 → 阳极氧化针孔、色差、喷涂麻点。
2. 毛刺、铝屑必须清理干净,藏在孔内铝屑清洗不掉,装配时掉落造成设备故障。
3. 工件表面不能有划伤、磕碰,前处理会放大表面缺陷。