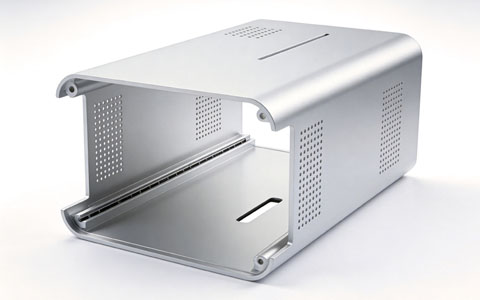
铝材cnc加工是一种利用数字化程序控制高精度机床对铝合金材料进行切削、钻孔、攻丝等操作的先~进制造工艺。
那么,下面跟小编一起来看一看铝材cnc加工过程中如何保证加工精度?
一、原材料管控
1. **选材与去应力**
- 6061-T6、7075-T6 优选**时效充分、预去应力板材**;7075 内应力很大,开粗后易变形。
- 厚板 / 大零件:毛坯预先做**去应力退火 / 时效**;外购板材尽量不要直接上机。
- 毛坯余量均匀:单边留**0.3~1mm 加工余量**,余量忽大忽小会导致切削力波动,产生变形。
2. 毛坯检查:来料测平面度、翘曲,变形大的毛坯直接剔除。
二、工装装夹
1. **夹紧原则:小夹紧力、多点分散受力**
- 薄壁件、薄板:不要硬压板重压;优选**真空吸盘**、胶粘工装、支撑块多点支撑。
- 压板尽量压在刚性强的位置,**避开成品薄壁区域**。
- 夹紧后打表,确认装夹本身没有把工件压弯。
2. **基准统一**
- 一次装夹尽可能加工多特征,减少二次装夹带来的定位误差。
- 二次装夹必须用同一个精基准,基准面要精加工、清洁无铝屑。
3. 工装本身精度:夹具、定位销定期校验,防止夹具磨损带来系统误差。
三、刀具系统控制
1. **刀具选型**
- 铝件用**2/3 刃硬质合金铝专用刀,抛光排屑槽,无涂层 / DLC 涂层**,减少积屑瘤(积屑瘤会忽大忽小,尺寸不稳定)。
- 刀具刃口锋利,钝刀会增大切削力,发热、工件变形。
2. **刀柄与装刀**
- 优选ER 高精度刀柄、液压刀柄;减少刀具跳动。**刀具跳动控制<0.002mm**。
- 刀具悬伸尽量短,悬伸越长振刀、尺寸漂移越严重;长刀具降低切削参数。
3. 定期换刀 / 测刀:铝加工积屑瘤累积很快,精加工前检查刀尖,必要时换刀;用对刀仪精确对刀。
四、切削工艺策略(核心,针对铝热胀 + 应力变形)
1. 分工序,分层切削,释放应力
核心思路:**开粗→静置释放应力→中粗→再静置→精加工**
- 开粗:大刀量快速切掉大部分余量,**单边留 0.3~0.5mm 余量**;不要一次干到成品尺寸。
- 开粗后:工件取下,静置(室温放置几小时,大件 / 7075 可放置 1~2 天),让切削应力释放。
- 中粗:再次加工,留**0.1~0.2mm 精铣余量**。
- 精加工:**轻切、小切深**,减小切削力和发热。
2. 控制温升(铝材热膨胀非常明显)
- 充分冷却:MQL 油雾、专用铝切削液,持续冲淋;高光件可用强风冷,但要控制环境温度。
- 避免长时间连续精加工同一区域,局部高温会让铝膨胀,尺寸偏大,冷却后收缩变小。
- 同一批零件等工件冷却至室温再测量,**热态测量尺寸不准**。
3. 切削参数优化
- 开粗:高转速、合理进给,动态铣(顺铣)先,切削力平稳。
- 精铣:高转速、**小切深、轻余量**;采用顺铣,减少振刀与让刀。
逆铣容易产生积屑瘤,精加工尽量不用。
4. 走刀策略
- 薄壁型腔:**分层环绕铣,由外向内,每层切削量均匀**,禁止一刀直接切薄侧壁。
- 尖角部位:增加圆弧过渡,减少尖角应力与振刀。
- 攻牙:铝容易烂牙、牙距不准,用挤压丝锥,降低转速,充分润滑。
五、机床与环境
1. 机床预热:开机先空跑预热主轴 30 分钟,等主轴热稳定再精加工;主轴冷热变化会造成尺寸漂移。
2. 环境恒温:高精度件(±0.01 以内)建议车间恒温 20±2℃;温度波动是铝件尺寸漂移重要原因。
3. 定期保养:丝杆、导轨润滑,补偿机床反向间隙、螺距误差。
六、测量与过程管控
1. **分阶段检测**
- 开粗后测变形;精加工首件全尺寸检测。
- 首件、巡检、末件三检制;同一工件冷却到室温再检测。
2. 量具校准:千分尺、百分表、三坐标定期校验,避免量具误差。
3. 批量加工:监控尺寸趋势,观察尺寸是慢慢变大 / 变小,判断是不是积屑瘤、温升、刀具磨损。