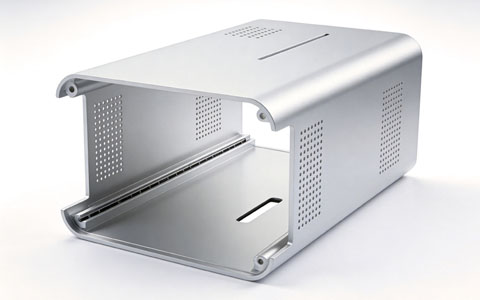
铝材cnc加工就是用数控机床把铝合金材料按图纸切削成型,常用于做散热器、结构件、外壳等,找厂家时重点看设备能力、加工精度和表面处理配套。
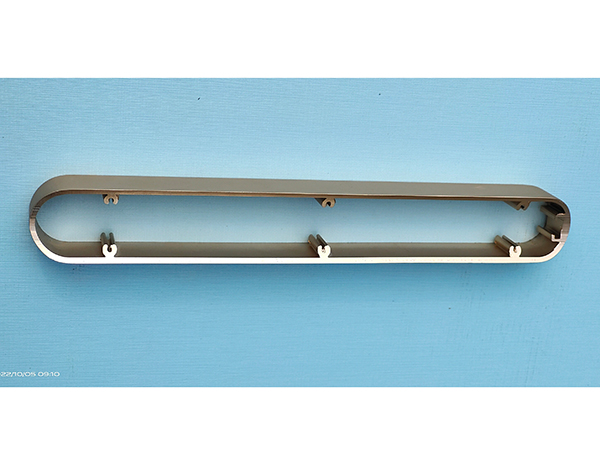
现在来看一看铝材cnc加工有哪些细节?
一、图纸 & 设计细节
1. **壁厚**:尽量≥0.8mm;小于 0.5mm 薄壁极易震刀、变形,加工难度和成本暴涨。
2. **内圆角**:铣削内角必须留 R 角,**最小 R 尽量≥0.5mm**;尖角无法铣出来,只能 EDM 放电,费用高。
3. **孔与螺纹**
- 铝攻牙很容易烂牙、粘屑;M3 以下小牙尽量做机攻,手动攻牙风险大。
- 阳极氧化会增加膜厚(一般 0.008~0.02mm),**螺纹一定要在氧化前加工**,否则螺纹变小拧不进去。
- 通孔优先,盲孔底部自带铣刀 R 底,不要画直角平底。
4. **公差标注**:不要全图标精密公差,只在装配关键位置标;普通外形默认 ±0.05mm,精密 ±0.02mm。
5. **拔模 / 装配**:如果后续阳极,尖角边缘容易 “烧边”,外观棱边建议做 C0.2~C0.5 倒角。
二、材料细节
1. **牌号选择**
- 6061-T6:最稳定,但板材 / 棒料有内应力,**大板开粗后容易翘曲**,大零件最好开粗后时效。
- 7075-T6:强度高,但更粘刀、应力更大,价格贵。
- 6063:挤压型材,硬度低,切削容易起毛刺,适合型材二次加工。
- 1060 纯铝:非常软,粘刀严重,只适合散热件。
2. **材料来料**:板材要检查平整度;棒料注意圆度;**材料本身应力是铝件变形第一大原因**。
大尺寸零件工艺:下料→开粗→时效(静置 / 低温去应力)→精加工。
三、装夹细节(变形重灾区)
1. 虎钳夹持:夹持高度不能太少,但是**夹紧力不能过大**,铝软,夹太重会压变形,松开回弹。
2. 薄壁 / 大板优先:**真空吸盘**,受力均匀;但是要注意密封,镂空区域要做支撑挡块。
3. 工装软爪:用铝软爪,避免硬钢爪压伤工件表面。
4. 支撑:悬空部位一定要垫支撑,防止切削下压导致塌边、震纹。
5. 多次翻面:翻面加工会带来定位误差,关键尺寸尽量一面完成。
四、刀具细节(防粘刀核心)
1. 优选铝专用硬质合金铣刀,大前角、大容屑槽;普通钢刀很容易积屑瘤,表面刮花。
2. 高光外观件:PCD 金刚石刀,表面 Ra0.4 以内,刀纹细腻,不容易粘铝。
3. 刀具悬伸:越短越好,悬伸越长越容易振刀产生波纹。
4. 磨损监控:铝加工刀具磨损肉眼不容易看出来,一旦粘刀必须换刀,继续加工会批量拉伤工件。
五、切削参数与排屑细节
铝材加工思路:**高转速、大进给、浅切深,保证排屑顺畅**,不要低速慢慢磨(低速最容易粘刀)
1. 冷却:煤油、乳化液、微量润滑 MQL;不建议纯风冷加工大面积外观件,容易粘刀。
2. 排屑:铝屑是长条卷屑,极易缠绕刀具,造成撞刀、刮伤表面;机床气枪辅助吹屑。
3. 余量分配
- 开粗:单边留 0.1~0.2mm 余量
- 精加工:单边 0.03~0.08mm,余量太小会蹭刀,太大切削力大变形。
4. 拐角处理:程序拐角加圆弧减速,避免转角瞬间切削力突变,产生振纹和毛刺。
六、去毛刺细节(铝件很容易产生毛刺)
1. 铣削出口、孔口、棱边最容易翻毛刺;铝毛刺软,手工刮容易留下划痕。
2. 方案:
- 程序内增加倒角刀预倒角 C0.2
- 振动研磨、喷砂去毛刺(外观件注意不要破坏尺寸)
- 手工尼龙刷,不要用硬钢刮刀
阳极前毛刺必须清理干净,毛刺氧化后会凸起,装配刮手。
七、清洗细节(阳极前必做)
CNC 加工后表面有切削油、铝粉,**如果清洗不干净,阳极会出现黑点、色差、掉膜**。
工序:除油→水洗→碱蚀→中和→水洗;精密件可用超声波清洗。
八、表面处理坑点
1. 阳极氧化:
- 膜厚会吃掉尺寸,设计时预留膜厚余量。
- 刀纹、划痕阳极后会被放大,高光件精加工必须控制刀纹。
- 铝合金含硅高(部分压铸铝)很难做黑色阳极。
2. 喷砂:掩盖轻微刀纹,但尺寸会轻微减薄,均匀度取决于砂料和压力。
3. 抛光:机械抛光容易产生应力,薄壁件抛光后变形。
九、检测细节
1. 铝件温度变化会影响尺寸,**工件冷却到室温再测量**,刚加工完是热的,尺寸偏大。
2. 薄壁件松开夹具会回弹,要在自由状态下检测,不能在虎钳里测。
3. 重点检查:孔距、平行度、平面度,铝件平面度最容易超差。