铝型材生产厂家分析铝型材生产主要经历熔铸、挤压、时效、表面处理四大环节,核心是将铝锭熔炼成合金棒,再通过模具挤压成型,最后经氧化或喷涂提升耐腐蚀性与外观。
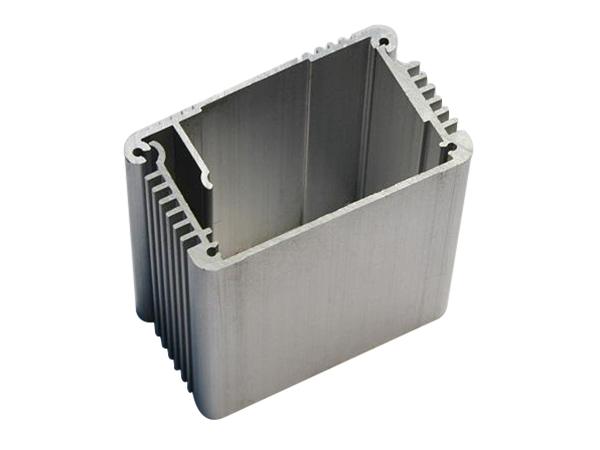
下面就来看一看铝型材生产时会有哪些常见缺陷?
一、熔铸阶段
1. **气孔、气泡**:铝液除气不足、氢含量高、铝棒含水,挤压 / 时效后型材表面鼓泡,叫**起泡(气泡)**,空心型材更常见
2. **夹渣、夹杂**:炉内氧化渣、杂质混入铝棒,型材表面黑点、硬颗粒,后续氧化 / 喷涂会放大缺陷
3. **偏析、成分不均**:未充分均质,合金元素分布不均,造成局部硬度不稳定、色差
4. **铝棒表面起皮、冷隔**:铸造缺陷,挤压后形成表层分层,严重时起皮脱落
二、挤压成型
表面类
1. **模具纹(模线)**:沿挤出方向纵向连续条纹;模具工作带磨损、抛光差、氮化失效;氧化后特别明显,门窗料重点管控缺陷
2. **粘铝(拉毛、金属粘屑)**:模具工作带粘铝瘤,型材表面出现间断凸起、毛刺;6063 软合金高发,模具抛光、氮化不到位造成
3. **挤压裂纹(表面撕裂)**:边角、薄筋位置断续裂口;**挤压速度过快、铝棒温度过高**,金属流动剪切撕裂,属于重大结构性缺陷,直接报废
4. **划伤、擦花**:出料台、牵引机、辊道有铝屑硬物,搬运摩擦产生;后期喷涂、氧化后依然可见
5. **橘皮纹**:表面像橘子皮粗糙;晶粒粗大、拉伸矫直拉伸量过大、挤压温度过高
外形尺寸与形变
1. **扭拧、弯曲、波浪(起浪)**:金属流速不均、模具工作带设计失衡、牵引张力不合适;拉伸矫直没调好,大截面、薄壁型材多发
2. **尺寸超差**:壁厚偏大 / 偏小、截面宽窄超标;模具弹性变形、模具磨损、温度波动、金属流速不一致
3. **凹坑 / 压痕**:辊道、垫块有凸起硬物、出料磕碰;同一位置重复出现基本是模具或输送辊问题
内部冶金缺陷(肉眼看不见,破坏性 / 探伤检测)
1. **焊合不良(焊合线缺陷,空心型材)**:分流模空心型材,金属汇合位置熔合不充分;压力不足、温度偏低、铝棒表面氧化皮带入;受力时容易沿焊合线断裂,是幕墙、结构型材重大隐患
2. **粗晶环**:型材截面表层晶粒粗大;挤压温度偏高、变形条件导致表层再结晶;会降低强度、疲劳性能,阳极氧化后一圈明显色差
3. **分层(起皮)**:铝棒表皮氧化皮被带入挤压,型材表层和基体分离
三、时效热处理缺陷
1. **硬度不足(强度不够)**:时效温度低、保温时间不够、在线淬火冷却太慢;6063-T5 最常见,安装受力易变形
2. **过时效**:温度过高 / 保温太久,强度下降、材料变脆
3. **硬度不均**:型材堆放堆叠,炉内热循环差,同一支型材两头硬度差异大