铝材cnc加工是通过数控机床对铝型材或铝件进行切割、钻孔、铣削等精密处理的工艺,广泛用于工业框架、散热器及零件定制。
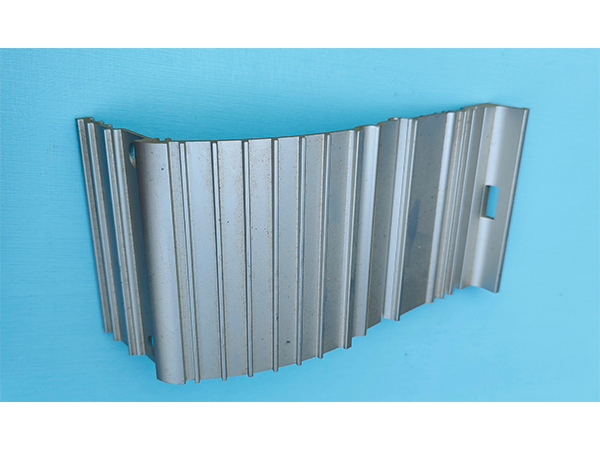
下面小编就给大家分析一下铝材cnc加工常见痛点有哪些?
1. 工件变形
**现象**:加工合格,松夹后回弹、平面度 / 垂直度超差;放置一段时间继续变形,7075、厚板应力料更明显
**原因**
- 坯料内部残余应力,大量去料后应力重新释放
- 铝热膨胀系数大,切削升温→膨胀,冷却收缩带来尺寸漂移
- 装夹力过大,硬夹压弯,松开回弹
- 薄壁刚性差,切削力推弯侧壁,加工时看着合格,卸夹回弹
**对策**
- 粗精加工分开,粗加工留 0.2~0.5 余量,粗加工后松夹静置 / 时效释放应力再精加工
- 夹具:软爪、铜垫、真空吸盘,分散夹紧力,避免单点强压
- 薄壁件分层浅切、顺铣,必要加支撑筋;对称件采用对称去料
- 精密件车间恒温,冷却后再测量尺寸
2. 积屑瘤(粘刀 BUE)
**现象**:铝粘在刀刃上,刀尖 “长铝瘤”;表面撕裂、划痕、尺寸忽大忽小,刀具看似没崩但刃口已经变了LangHe Ind...
**原因**:铝塑性好、熔点低;转速偏低、刀具刃口不抛光、TiAlN 类不适合铝的涂层、冷却润滑不足
**对策**
- 刀具:**铝专用抛光钨钢刀(2/3 刃,大容屑槽)**,DLC 涂层;不要普通钢用涂层刀
- 工艺:高转速,充分排屑;切削液对准切削区,油性 / 煤油润滑优先
- 长屑容易缠刀,优化刀路,圆弧进退刀
3. 振纹、表面光洁度差
**现象**:侧壁、平面出现周期性条纹,高光件达不到镜面,阳极氧化后刀纹 / 振纹会被放大更明显
**原因**:刀具悬伸太长、机床共振、薄壁件刚性不足、切深过大、逆铣、刀柄跳动大
**对策**
- 缩短刀具伸出长度,选用刚性刀柄,避开共振转速区间
- 精加工小切深,顺铣;拐角圆弧过渡,减少冲击
- 高光加工用 PCD 刀具
4. 毛刺、崩角、边缘塌陷
**现象**:孔口、轮廓出口、薄壁尖角产生铝毛刺;取件磕碰崩角,人工去毛刺成本高
**原因**:铝延展性强,材料不是切断而是被撕裂;刀具钝化、直线退刀、尖角设计
**对策**
- 程序:圆弧退刀代替直线直接抬刀;拐角做 R 角
- 刀具保持锋利;精加工最后轻修边缘
- 设计上尽量避免尖角,增加 C 角 / R 角
5. 钻孔 & 攻牙难题
**现象**:深孔孔壁划伤、孔径偏大、锥孔;攻牙缠屑、螺纹拉毛、断丝锥,盲孔更严重LangHe Ind...
**原因**:铝屑长,卡在孔内反复刮擦;排屑差、润滑不足、底孔选取不合理
**对策**
- 深孔用啄钻循环,强制排屑;内冷刀具效果更好
- 攻牙选用铝专用螺旋槽丝锥,底孔可适当放大 0.03~0.05mm
- 充足切削液润滑,降低攻牙扭矩
6. 后处理配套坑
**现象**:阳极氧化出现花斑、色差、黑点;精密孔 / 螺纹氧化后尺寸变小,装配卡死
**原因**:机加工油污、铝屑残留清洗不干净;氧化层双向生长(向内 + 向外),没有预留余量
**对策**
- 加工后除油、彻底清洗烘干再氧化
- 精密孔、螺纹提前预留氧化余量,或做遮蔽保护
- 喷砂要均匀,砂料粒度统一,否则氧化后色差明显